-

- 滄州吉軒管道制造有限公司
-
全國(guó)服務(wù)咨詢熱線:
15076725855
15076725855


產(chǎn)品描述
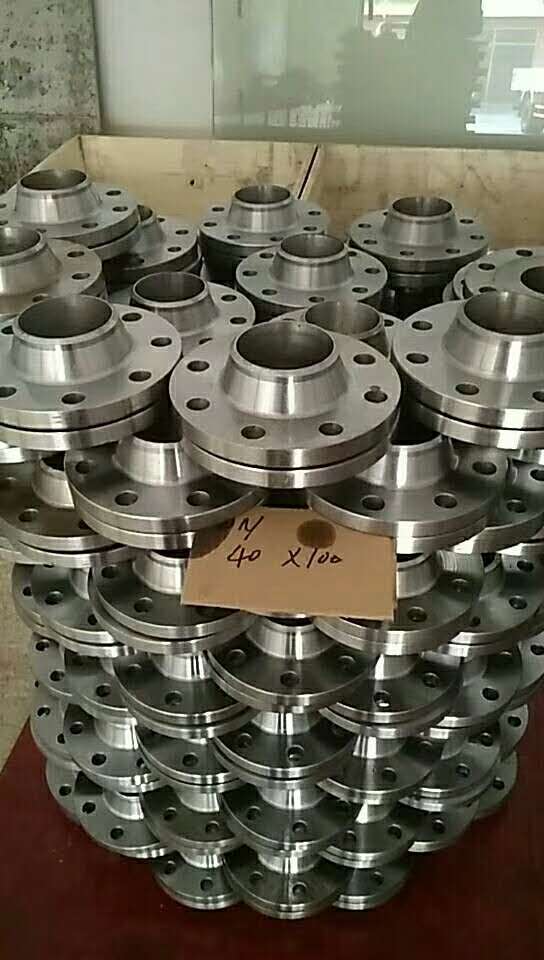
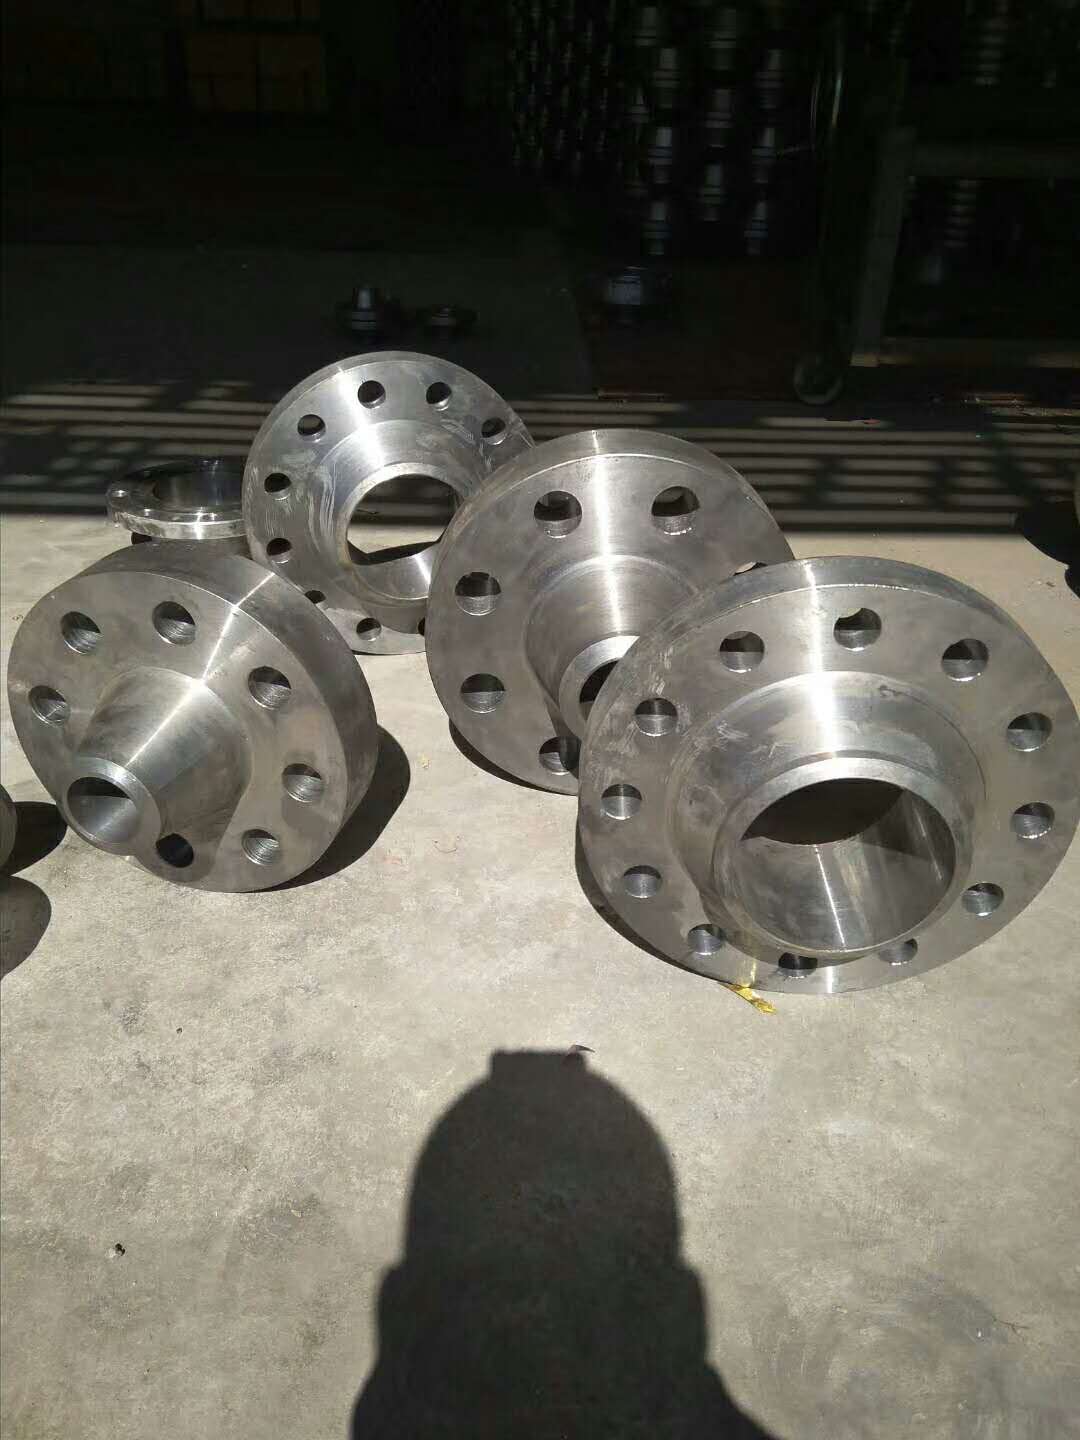
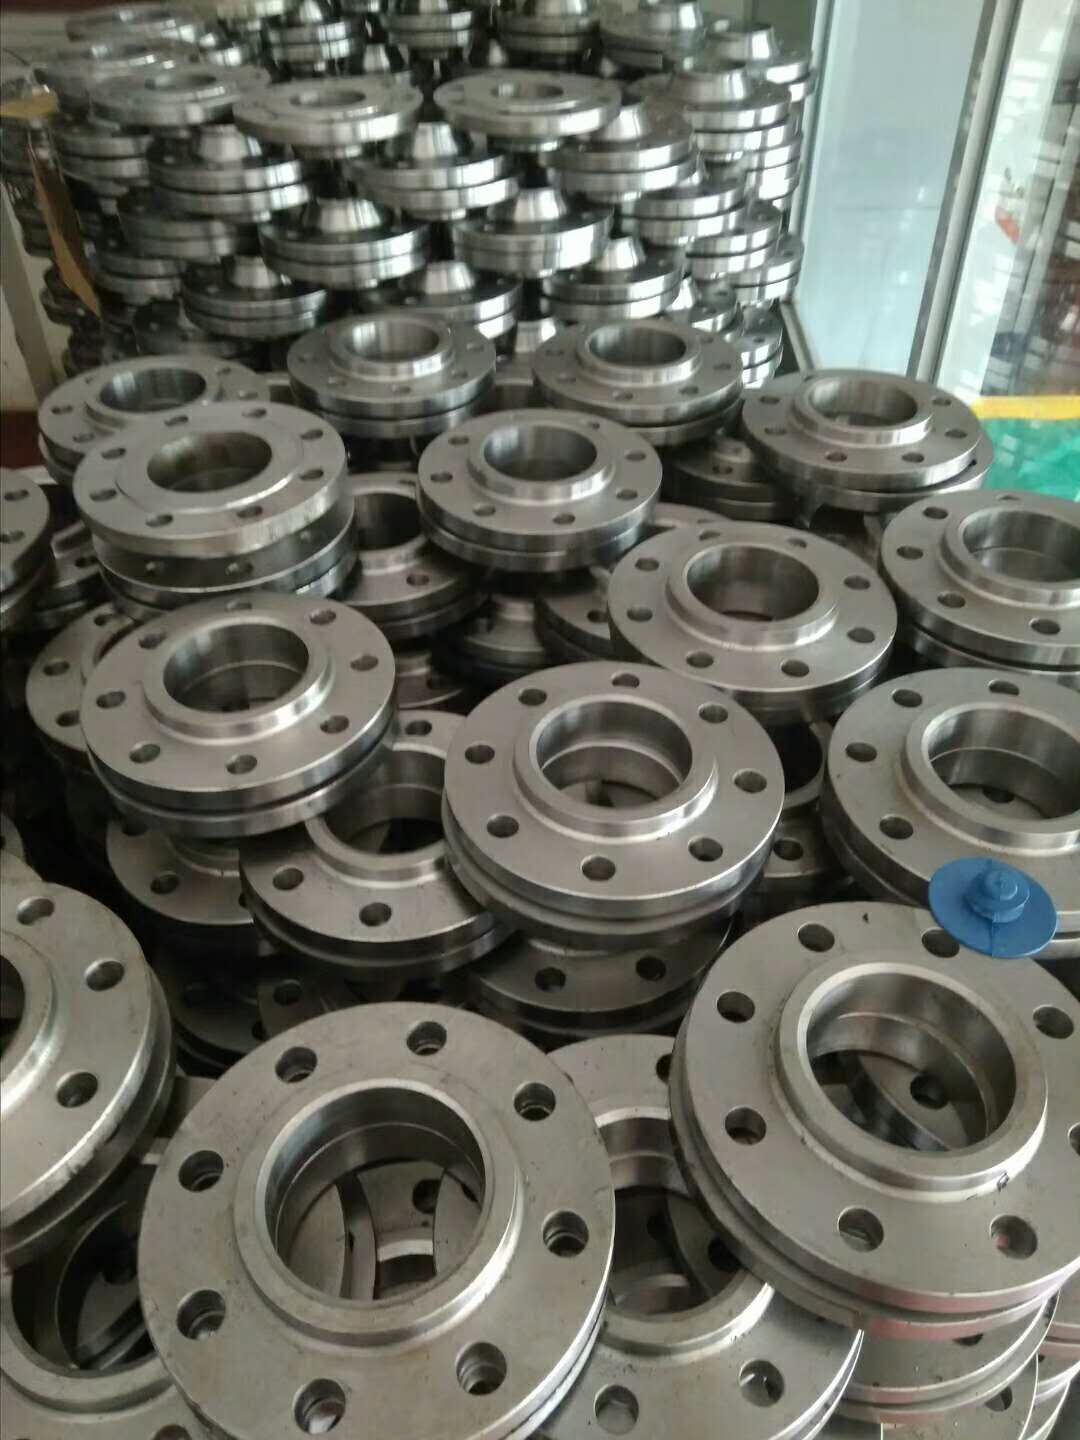
大型法蘭生產(chǎn)工藝特點(diǎn):大型法蘭的產(chǎn)品全是焊接的產(chǎn)品,沒有絲扣的。大型法蘭生產(chǎn)工藝有鍛造及卷制和拼接三種。先把中板割成合適的條子,條子的長(zhǎng)短根據(jù)大型法蘭的規(guī)格而定。然后用卷環(huán)機(jī)卷制成圓圈,用焊條把接口處焊接牢固,焊口處要進(jìn)行X光譜檢驗(yàn)。再用壓力機(jī)將其壓平,再用車床進(jìn)行加工水線、倒角等工藝,后是用分度盤配合鉆孔機(jī)進(jìn)行螺栓孔的打孔的加工。
國(guó)家法蘭標(biāo)準(zhǔn)GB/T9119-2000之中0.25MPa和0.6MPa的壓力標(biāo)準(zhǔn)之中的的尺寸就是DN2000的。到了1.0MPa壓力標(biāo)準(zhǔn)中就是到了DN600的了。此類法蘭盤的制作均要讓施工方提供圖紙來生產(chǎn)的。大型法蘭材質(zhì)有不銹鋼304、316、316L、201、304L、321等材質(zhì),碳鋼A3、Q235、20#、Q345、A182、16MN等材質(zhì),合金鋼12cr1mov、15crmov910等材質(zhì)。
平焊法蘭產(chǎn)品的使用注意事項(xiàng):
1、為了防止由于法蘭蓋加熱而產(chǎn)生睛間腐蝕,焊接電流應(yīng)該保持不宜太大,比碳鋼焊條少于20%左右,電弧不宜過長(zhǎng),層間快冷,以窄焊道為宜。
2、焊條使用時(shí)應(yīng)該保持其干燥,鈦鈣型應(yīng)保持150℃干燥1小時(shí),低a氫型應(yīng)保持200-250℃干燥1小時(shí),防止焊條藥皮粘油和其它臟物,以免導(dǎo)致焊縫增加含碳量和影響焊件質(zhì)量。
3、平焊法蘭管件焊接時(shí),受到重復(fù)加熱而析出碳化物,降低耐腐蝕性以及產(chǎn)品的力學(xué)性能。
4、鉻平焊法蘭管件焊后硬化性美標(biāo)法蘭較大,容易產(chǎn)生裂紋。若采用同類型的鉻不銹鋼焊條(G202、G207)焊接,必須進(jìn)行300℃以上的預(yù)熱和焊后700℃左右的緩冷處理。若焊件不能進(jìn)行焊后熱處理,則應(yīng)選用平焊法蘭管件焊條(A107、A207)。
5、平焊法蘭,為改善耐蝕性能及焊接性而適當(dāng)增加適量穩(wěn)定性元素Ti、Nb、Mo等,焊接性較鉻平焊法蘭好一些。采用同類型的鉻平焊法蘭焊條(G302、G307)時(shí),應(yīng)進(jìn)行200℃以上的預(yù)熱和焊后800℃左右的回火處理。若焊件不能進(jìn)行熱處理,則應(yīng)選用平焊法蘭管件焊條(A107、A207)。
碳鋼鐵板法蘭是坯料沿軸線方向鐓粗成形,鍛件的水平投影多呈均勻?qū)ΨQ形狀。選擇模鍛工步時(shí),按其成形難易程度分為:普通鍛件、高輪轂深孔鍛件等情況。
碳鋼法蘭常見材質(zhì)為鑄造碳鋼牌號(hào)WCB、鍛件A105,或Q235B,A3、10#、#20鋼,16錳,45號(hào)鋼、Q345B等。
您是第5538472位訪客
版權(quán)所有 ©2026-11-01 冀ICP備2025105932號(hào)-1
滄州吉軒管道制造有限公司 保留所有權(quán)利.
技術(shù)支持: 八方資源網(wǎng) 免責(zé)聲明 管理員入口 網(wǎng)站地圖手機(jī)網(wǎng)站

微信號(hào)碼
地址:河北省 滄州 鹽山縣 五里窯
聯(lián)系人:付園園女士(經(jīng)理)
微信帳號(hào):15076725855